
- Catalogues
- COMALL FRANCE
- TTK 550

- Produits
- Catalogues
- News & Trends
- Salons
TTK 550
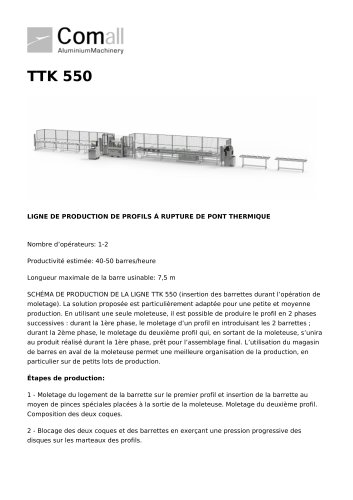
TTK 550
- Étape 1 : Moletage du logement de la barrette sur le premier profil et insertion de la barrette avec des pinces spéciales. Moletage du deuxième profil et composition des deux coques.
- Étape 2 : Blocage des coques et des barrettes par pression progressive des disques sur les marteaux des profils.
- Étape 3 : Essai anti-échappement sur un échantillon de 100 mm pour tester la qualité de l'assemblage.
- Convoyeurs à rouleaux de chargement 2,4 m
- TAB 101 ou TAB 100 ou TAB 100 M
- Magasin pour moleteuse TAB 300
- TAB 200 ou TAB 200 M
- Convoyeur à rouleaux de déchargement assembleuse
- TAB 400 ou TAB 400 M
Extraits du catalogue

LIGNE DE PRODUCTION DE PROFILS À RUPTURE DE PONT THERMIQUE Nombre d’opérateurs: 1-2 Productivité estimée: 40-50 barres/heure Longueur maximale de la barre usinable: 7,5 m SCHÉMA DE PRODUCTION DE LA LIGNE TTK 550 (insertion des barrettes durant l’opération de moletage). La solution proposée est particulièrement adaptée pour une petite et moyenne production. En utilisant une seule moleteuse, il est possible de produire le profil en 2 phases successives : durant la 1ère phase, le moletage d’un profil en introduisant les 2 barrettes ; durant la 2ème phase, le moletage du deuxième profil qui, en sortant de la moleteuse, s’unira au produit réalisé durant la 1ère phase, prêt pour l’assemblage final. L’utilisation du magasin de barres en aval de la moleteuse permet une meilleure organisation de la production, en particulier sur de petits lots de production. Étapes de production: 1 - Moletage du logement de la barrette sur le premier profil et insertion de la barrette au moyen de pinces spéciales placées à la sortie de la moleteuse. Moletage du deuxième profil. Composition des deux coques. 2 - Blocage des deux coques et des barrettes en exerçant une pression progressive des dis
Ouvrir le catalogue en page 1
3 - Essai anti-échappement sur un échantillon de 100 mm de long pour tester la qualité de l’assemblage. Composition de la ligne: • Convoyeurs à rouleaux de chargement 2,4 m • TAB 101 ou TAB 100 ou TAB 100 M • Magasin pour moleteuse TAB 300 • TAB 200 ou TAB 200 M • Convoyeur à rouleaux de déchargement assembleuse • TAB 40
Ouvrir le catalogue en page 2Tous les catalogues et fiches techniques (PDF) COMALL FRANCE
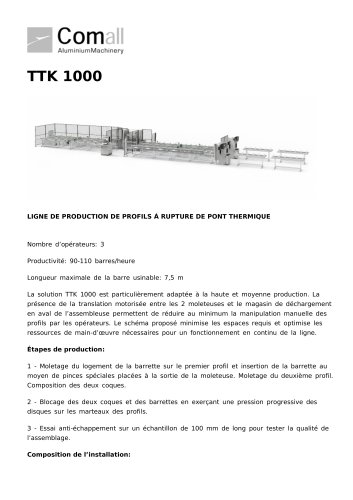 TTK 1000
2 Pages
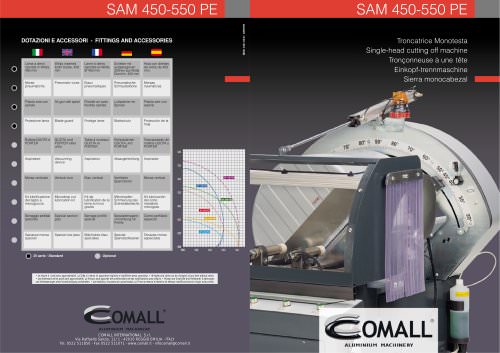 SAM 450
2 Pages
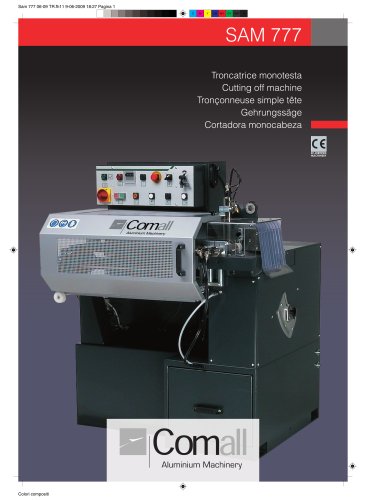 Sam 777
2 Pages
 TRIM 300 03-1
2 Pages
 DOLBY K_16
2 Pages
 MATRIX CNE 30
2 Pages
 NT
2 Pages
 25-180
2 Pages
 JOB 150
2 Pages
 CARR-JOB-MAG
2 Pages
 JOB 20 PLUS
1 Page
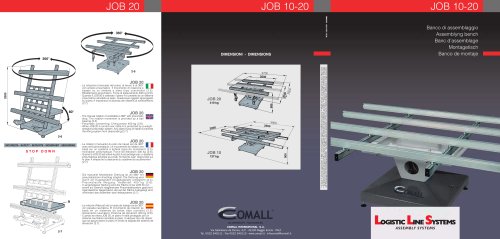 JOB 10-20
2 Pages
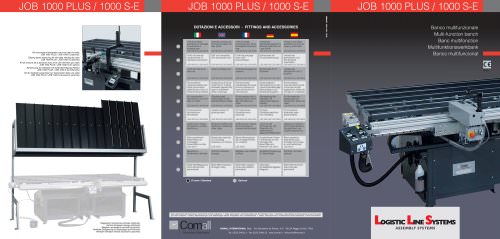 JOB 1000 PLUS S-E
2 Pages
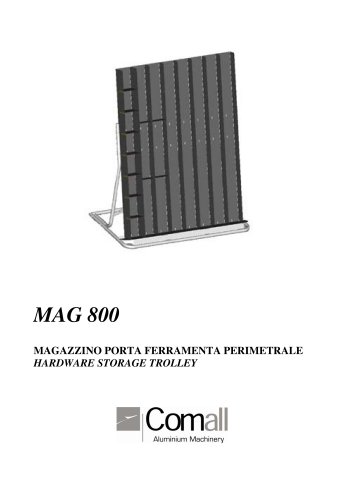 MAG 800
3 Pages
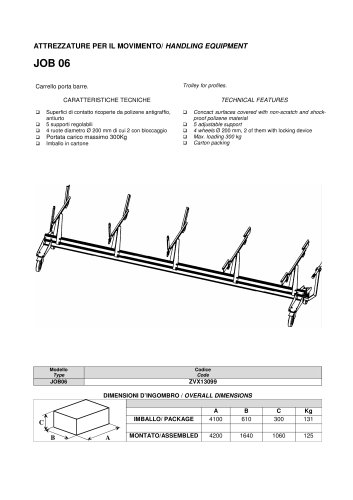 JOB 06
1 Page
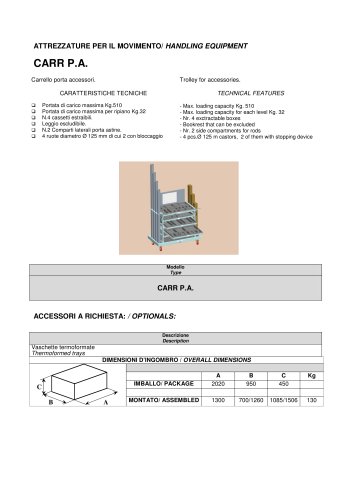 CARR P.A
1 Page
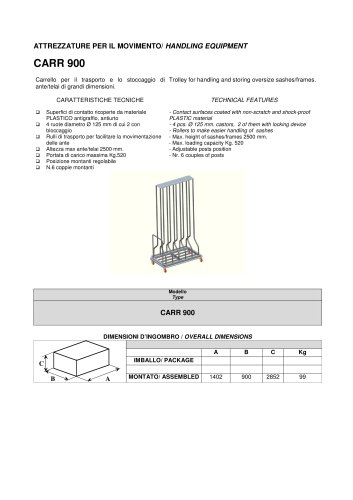 CARR 900
1 Page
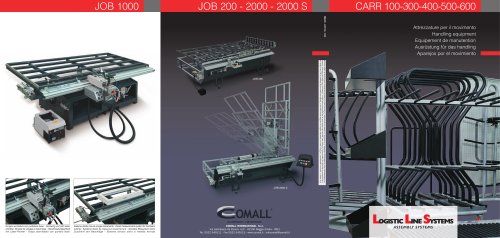 CARR 100_300_400_500_600
2 Pages
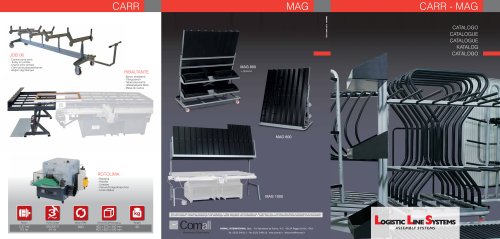 CARR-MAG_2013
2 Pages
 MIC 45
2 Pages
 MTA 400 A-M
2 Pages
- Écran LCD
- Ligne de sciage pour métaux
- Moniteur pour l'industrie
- Ligne de sciage automatique
- Écran encastrable
- Scie à tronçonner
- Scie pour aluminium
- Machine à scier à onglet
- Moniteur pour machine CNC
- Unité de production
- Fraiseuse à copier
- Détoureuse à copier
- Détoureuse à copier pour PVC
- Sertisseuse d'angles
- Unité de production pour la construction
- Sertisseuse d'angles automatique
- Détoureuse à copier à broche
- Fraiseuse à copier à 3 axes
- Sertisseuse d'angles semi-automatique
- Fraiseuse à copier verticale